


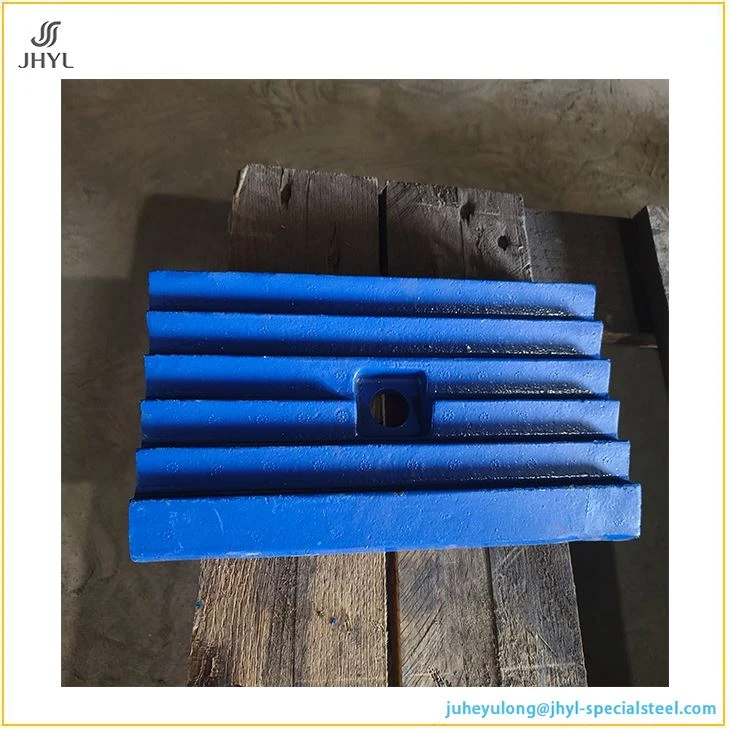


Brecherbackenplatte aus Gussstahl mit hohem Mangangehalt
Mn13 · Mn13Cr2 · Mn18Cr2 · Mn22Cr2
Arbeits-härtende Oberfläche. Zäher austenitischer Kern. Beziehen Sie sich auf Ihren Brecher, nicht auf eine Katalognummer.
- Mn13
- Mn13Cr2
- Mn18Cr2
- Mn22Cr2
- Maßgeschneiderte Chemie
ISO 9001:2015
Musterbestellung: 1 Stk
Prüfbericht zu jeder Lieferung
Die meisten Backenplattenausfälle sind nicht zufällig
Bevor wir eine Mangansorte angeben, schauen wir uns an, warum Ihre aktuellen Platten versagen. Unserer Erfahrung nach sind es drei Hauptursachen.
Falsche Mangansorte
Mn13 eignet sich gut für die allgemeine Zerkleinerung. Aber bei Arbeiten mit hohem-Durchsatz und starker Abrasivwirkung härtet es-zu langsam aus und nutzt sich ab. Mn18 oder Mn22 kosten möglicherweise mehr pro Kilogramm, liefern aber niedrigere Kosten pro zerkleinerte Tonne.
Gussfehler
Innere Porosität, Lunker und unvollständige Wasservorhärtung sind von außen nicht sichtbar. Sie zeigen sich als Risse oder plötzliche Brüche nach Wochen im Einsatz. Jede Platte, die wir versenden, wird an kritischen Stellen UT-getestet.
Profilkonflikt
Ein Zahnprofil, das für die grobe Primärzerkleinerung ausgelegt ist, wird bei einer sekundären Anwendung verstopfen. Das falsche Profil verringert den Durchsatz, erhöht die Leistungsaufnahme und führt zu ungleichmäßigem Verschleiß. Wir passen das Profil an Ihre Feedgröße und die Einstellung für die geschlossene Seite an.
Auswahl der Manganqualität
Vier Standardqualitäten plus kundenspezifische Chemie. Die richtige Wahl hängt von der Abrasivität, der Aufprallenergie und dem Durchsatz ab.
Produktvergleich BG-Modell
Lorem ipsum dolor sit, amet consectetur adipisicing elit.
| Grad | Typische Chemie | Anfangshärte | Arbeit-Gehärtete Oberfläche | Am besten für |
| Mn13 | C 1,0–1,4 %, Mn 11–14 %, Si 0,3–0,8 % | HB 180–220 | HRC 45–52 | Allgemeine Zerkleinerung, Mischfutter, mäßiger Abrieb |
| Mn13Cr2 | C 1,1–1,4 %, Mn 12–15 %, Cr 1,5–2,5 % | HB 190–230 | HRC 48–55 | Höherer Abrieb, Granit, Basalt, Recyclingbeton |
| Mn18Cr2 | C 1,1–1,5 %, Mn 17–19 %, Cr 1,5–2,5 % | HB 200–240 | HRC 50–58 | Primärzerkleinerung mit hohem-Aufprall und hohem-Abrieb |
| Mn22Cr2 | C 1,2–1,6 %, Mn 20–24 %, Cr 1,5–3,0 % | HB 210–250 | HRC 52–60 | Extremer Abrieb, Eisenerz, Quarz, hoher Durchsatz |
Nicht gelistet?Für spezifische Verschleißprofile gießen wir auch modifizierte Sorten mit Mo-, Ni- oder Ti-Zusätzen. Senden Sie uns Ihre aktuelle Plattenchemie oder Ihr Verschleißmuster und wir empfehlen Ihnen eine Änderung.
Von der Zeichnung bis zur fertigen Platte
Fünf kontrollierte Schritte. Jeder Schritt hat einen Inspektionspunkt, bevor der nächste beginnt.
Muster und Formen
Holz- oder Metallmuster nach Ihrer Zeichnung. Sandformen mit kontrollierter Verdichtung zur Vermeidung von Formverschiebungen und Maßabweichungen.
01
Schmelzen und Gießen
Mittelfrequenz-Induktionsofen. Vor dem Abstich wird die Chemie mittels Spektrometer überprüft. Pro Durchgang protokollierte Gießtemperatur.
02
Wasserhärtung
Auf 1050–1100 Grad erhitzt, für eine gleichmäßige Austenitisierung gehalten und dann in Wasser abgeschreckt. Dies ist der entscheidende Schritt, der Manganstahl seine Zähigkeit verleiht.
03
Bearbeitung
Montagelöcher, Senkungen und Passflächen gemäß Zeichnungstoleranz bearbeitet. Kein Handschleifen auf kritischen Passflächen.
04
Inspektion und Versand
UT an kritischen Abschnitten, Härteprüfung, Maßbericht. Zu jeder Sendung werden Zertifikate ausgestellt.
05
Auswahl des Zahnprofils
Primärzerkleinerung
Grob gewellt
Tiefe, breite Zähne zum Greifen von großem Futtermaterial. Ein hoher Walzenspaltwinkel verringert die Bildung von Brücken und Verstopfungen.
- Aufgabegröße: 400–1200 mm
- CSS: 100–200 mm
- Materialien: Mine, Steinbruchgestein
Sekundärzerkleinerung
Feinwellig
Flachere, eng beieinander liegende Zähne für kontrollierte Zerkleinerung und gleichmäßigere Produktgröße.
- Futtergröße: 150–400 mm
- CSS: 40–100 mm
- Materialien: vor-zerkleinertes Gestein, Erz
Spezialität
Glatt/flach
Wird in einigen sekundären und tertiären Anwendungen verwendet, bei denen ein geringerer Walzenspaltwinkel und eine minimale Erzeugung von Feinanteilen erforderlich sind.
- Futtergröße: 80–200 mm
- CSS: 20–60 mm
- Materialien: Schlacke, Recyclingasphalt, Spezialerze
Die Zahl, die zählt: Kosten pro zerkleinerte Tonne
Der Kaufpreis ist nur ein Input. Die eigentliche Berechnung umfasst Verschleißlebensdauer, Ausfallzeit und Austauschaufwand.
|
3–5× Leben vs. Weichstahlplatten |
40–60% Ändern Sie-die Häufigkeit |
|
Risiko ungeplanter Ausfallzeiten |
1 Stückweise Probebestellung |
| Beispiel: Wenn eine Standardplatte 30 Tage hält und X $ kostet, und unsere Mn18Cr2-Platte 90 Tage hält und 1,6 X $ kostet, sinken die Kosten pro Tonne um etwa 47 % -, bevor der Wert der vermiedenen Ausfallzeiten berücksichtigt wird. Wir vergleichen die Zahlen mit Ihren tatsächlichen Zahlen. | |
Fordern Sie ein Angebot an
| Mindestbestellmenge | 1 Stück (Probebestellung angenommen) |
| Anpassung | Nach Zeichnung/Muster/Brechermodell gegossen |
| Vorlaufzeit | 15–25 Tage für Standardausführung / 25–40 Tage für Sonderanfertigungen |
| Verpackung | Holzetui, seetüchtige Verpackung |
| Versand | See-/Luftfracht/Express - FOB, CIF, DDP verfügbar |
| Zahlungsbedingungen | T/T, L/C - verhandelbar |
| Garantie | Garantiert gegen Gussfehler und Maßabweichungen{0}} |
Um genau zu zitieren, benötigen wir:
-
Marke und Modell des Brechers (oder Zeichnung)
-
Futtermittel- und Größenbereich
-
Aktuelle Plattenlebensdauer (Tonnen oder Stunden pro Platte)
-
Bevorzugter Mangangehalt, falls bekannt
-
Zeichnung oder Probe - bevorzugt, aber wir können auch anhand von Maßen arbeiten
Alles, was Sie wissen müssen
Was ist der Unterschied zwischen Mn13- und Mn18-Backenplatten?
Mn13 enthält 11–14 % Mangan und ist die Standardsorte für die allgemeine Zerkleinerung. Mn18 enthält 17–19 % Mangan mit höheren Kohlenstoff- und Chromzusätzen, was für eine bessere Verschleißfestigkeit unter starken abrasiven Bedingungen sorgt. Mn22 eignet sich für extrem abrasive Vorgänge mit hohem{10}}Durchsatz. Die richtige Wahl hängt vom Aufgabematerial, dem Durchsatz und der aktuellen Lebensdauer ab.
Was ist Wasserhärten und warum ist es wichtig?
Beim Wasserhärten handelt es sich um eine Wärmebehandlung, bei der das Gussstück auf 1050–1100 Grad erhitzt und in Wasser abgeschreckt wird. Dadurch werden Karbide aufgelöst und eine vollständig austenitische Struktur erzeugt, die dem Stahl mit hohem Mangangehalt seine einzigartige Kombination aus Zähigkeit und Kaltverfestigungsverhalten verleiht. Ohne eine ordnungsgemäße Wasserhärtung wird die Platte vorzeitig reißen.
Können Sie Backenplatten passend zu meinem Brechermodell gießen?
Ja. Wir fertigen nach Ihren Zeichnungen, Mustern oder Brechermodellen. Befestigungslöcher und Flächen werden auf Toleranz gefertigt. Wenn Sie keine Zeichnung haben, senden Sie uns die Marke und das Modell des Brechers, und wir bestätigen die Abmessungen vor dem Gießen.
Was ist die Mindestbestellmenge?
Ein Stück zur Probebestellung. Wir verstehen, dass Käufer die Tragedauer und Passform überprüfen müssen, bevor sie sich auf die Menge festlegen. Probeaufträge werden mit der gleichen Vorlaufzeit wie Produktionsaufträge angeboten.
Beliebte label: Backenplatte für Gussbrecher aus hochmanganhaltigem Stahl, China Hersteller, Lieferanten, Fabrik für Gussbrecher aus hochmanganhaltigem Stahl


