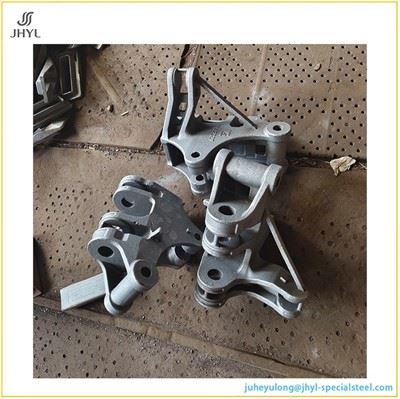
Warum Sphäroguss für eine Pleuelstange?
Eine Pleuelstange versagt durch Ermüdung, nicht durch eine einzelne Überlastung. Die Materialauswahl und das Gießverfahren sind daher untrennbar mit der Versagensart verbunden.
Kugelgraphit aus duktilem Gusseisen verleiht QT450-10 eine Zugfestigkeit von größer oder gleich 450 MPa mit einer Dehnung von größer oder gleich 10–12 % und eine Streckgrenze von größer oder gleich 310 MPa. Diese Kombination liegt auf der Festigkeits-Duktilitäts-Karte zwischen Grauguss und Schmiedestahl: ausreichend Zug- und Ermüdungsfestigkeit für zyklische Verbrennungslasten, wobei Graphitkügelchen als intrinsische Rissstopper wirken und nicht Flockengraphit, der Grauguss unter Stößen spröde macht. Ferritischer QT450-10 ist auch die Sorte, die am häufigsten spezifiziert wird, wenn Schlagzähigkeit und Dimensionsstabilität wichtiger sind als Spitzenzugfestigkeit – was genau der Bereich einer Pleuelstange in einem Diesel- oder Schwerlast-Benzinmotor ist.
Was das für einen Käufer bedeutet: Die Sortenbezeichnung QT450-10 / GGG45 / 65-45-12 allein garantiert keine zuverlässige Rute. Der Graphit muss kugelförmig sein, die Matrix muss ferritisch sein und der Guss muss an den Abschnitten am kleinen und großen Ende, an denen sich die Wandstärke ändert, intakt sein. Eine Harz-Sand-Gießerei, die keine Daten zur Knötchenbildung, keine CE-Kontrollaufzeichnungen und keine abschnittsspezifischen Festigkeitsnachweise vorlegen kann, verkauft eine Sorte, keinen Prozess.
Eine Sorte, drei Standardsysteme
Derselbe ferritische Sphäroguss wird in drei Systemen spezifiziert. Eine Lieferantenseite, auf der nur „QT450“ aufgeführt ist, zwingt den Käufer zum Cross-Mapping. Diese Seite macht es explizit.
| System | Klassenbezeichnung | Zugfestigkeit | Rendite (0,2 %) | Verlängerung |
|
GB/T 1348 China |
QT450-10 | Größer oder gleich 450 MPa | Größer oder gleich 310 MPa | Größer oder gleich 10 % |
|
EN 1563 Europa |
EN-GJS-450-10 / GGG45 | Größer oder gleich 450 MPa | Größer oder gleich 310 MPa | Größer oder gleich 10 % |
|
ASTM A536 Nordamerika |
65-45-12 | Größer oder gleich 448 MPa | Größer oder gleich 310 MPa | Größer oder gleich 12 % |
Daten gemäß Standard-Querverweistabellen. Die Härte für die ferritische Sorte liegt typischerweise im Bereich160–210 HBReichweite. Wenn in der Zeichnung eine europäische oder nordamerikanische Bezeichnung angegeben ist, werden die Prozesskarte und das Materialzertifikat der Gießerei für diese Bezeichnung ausgestellt und beim Versand nicht von einer chinesischen Sorte nachgerüstet.
Spezifische Steuerung für eine ermüdungsbelastete Rute
Die Tabelle der mechanischen Eigenschaften ist ein Freigabekriterium. Die folgenden Prozesskontrollen bestimmen, ob diese Eigenschaften bei jedem Stab in der Lieferung konsistent sind, nicht nur beim Teststab.
Nodularität und Graphitmorphologie
Die Nodularität wird pro Schmelze und pro Gussabschnitt mit einer definierten Probenahmehäufigkeit überprüft, nach ISO 945 (oder dem in der Zeichnung angegebenen Äquivalent) bewertet, wobei die Anzahl der Nodules und die Größenverteilung aufgezeichnet werden. Ein ferritischer QT450-10-Stab erfordert einen hohen Nodularitätsprozentsatz; Verdichteter Graphit oder Vermikulargraphit an der falschen Stelle verringert die Ermüdungslebensdauer, ohne dass der Zugversuch fehlschlägt. Im metallografischen Bericht sollte der Bewertungsabschnitt angegeben werden – kleines Ende, großes Ende oder Schaft –, da die Nodularität je nach Abschnittsmodul variieren kann.
Kohlenstoffäquivalent und Schmelzkontrolle vor dem Gießen
Das flüssige Eisen wird vor dem Gießen einer thermischen Analyse (CE-Meter) unterzogen und nicht aus einer abschließenden chemischen Prüfung abgeleitet. Bei einem Stangenguss wird CE innerhalb eines engen Fensters gehalten, um die Gießbarkeit am dünnen Schaft gegen die Schrumpfung an den dicken Vorsprüngen auszugleichen. Der Käufer kann CE-Trenddaten über einen Produktionslauf hinweg als Nachweis dafür anfordern, dass das Fenster tatsächlich gehalten wird.
Abschnittsspezifische Solidität
Das kleine Ende und das große Ende sind die Abschnitte, in denen sich die Schrumpfporosität am direktesten in einen Ermüdungsbeginn niederschlägt. UT oder RT wird in einer definierten Inspektionshäufigkeit auf den Stabguss angewendet, wobei die Abnahmekriterien bei PPAP vereinbart werden. Die relevante Frage ist nicht, ob ZfP vorhanden ist, sondern ob der Prüfabschnitt und die Prüfhäufigkeit in den Kontrollplan für die Stangenteilenummer geschrieben und nicht als allgemeine Gießereifähigkeit angewendet werden.
Beweise für den Harzsandprozess: Abmessung und Oberfläche
| Kontrollpunkt | Was ist dokumentiert | Warum es an einer Rute wichtig ist |
| Muster- und Einlaufzugabe | CAD-abgeleiteter Schrumpfungsausgleich, Musterprüfprotokoll | Eine falsche Schrumpfung im Mittelpunkt-zu-Mitte-Abstand führt dazu, dass die Stablänge vor der Bearbeitung verloren geht |
| Formsteifigkeit/Abschnittsübergang | Formhärte- oder Verdichtungsaufzeichnung an Nabenabschnitten | Korrektheit der Abschnittsübergänge und Maßwiederholbarkeit am I-Träger |
| Toleranz im Gusszustand | CT8–CT10-Fähigkeit gemäß Zeichnung angegeben | Bestimmt das Bearbeitungsmaterial an Flanken und Flächen |
| Oberflächenbeschaffenheit | Ra12,5–Ra25 im Gusszustand, typisch, mit Definition kritischer Oberflächen | Das Anhaften oder Eindringen von Sand am Schaft erhöht die Reinigungskosten und kann Oberflächenfehler überdecken |
| Steuerung des Sandsystems | Harz/Katalysator-Verhältnis, Sandtemperatur, Standzeit der gemischten Sandbank | Beeinflusst direkt die Schimmelfestigkeit und die Neigung zur Blattader an dünnen Abschnitten |
- Toleranz- und Oberflächenbereiche gemäß der allgemeinen Fähigkeit von duktilem Gusseisen mit Harz und Sand. Die Tabelle behauptet nicht, dass jede Rute CT8 treffen wird; Darin wird das Fähigkeitsfenster angegeben, das der Kontrollplan und der Erstartikelbericht anhand der Zeichnung nachweisen müssen.
Der Fall für Harzsandguss auf einer Stabgeometrie
Eine Pleuelstange ist ein dünnes Teil mit hohem Streckungsverhältnis und zwei dicken Vorsprüngen, die durch einen I-Trägerschaft verbunden sind. Diese Geometrie benachteiligt Formprozesse, denen es an Grünfestigkeit oder Maßhaltigkeit mangelt.
Speziell für diese Geometrie wird das Harzsandformen (Furan-No-Bake oder Phenol-Urethan-Cold-Box) ausgewählt. Die starre, chemisch gehärtete Form behält ihre Form trotz des hydrostatischen Drucks von geschmolzenem Eisen an den großen und kleinen Endvorsprüngen ohne die Formwandverformung, die grüner Sand an Abschnittsübergängen zeigen kann. Die praktischen Konsequenzen, die ein Käufer nachweisen kann:
- Engere Toleranz im Gusszustand, normalerweiseCT8–CT10für Harz-Sand-Gusseisen mit Kugelgraphit, wodurch die Aufmaßzugabe an den Flanken des I-Trägers und den Nabenflächen verringert wird.
- Reduzierte Aderbildung und Sanddurchdringungan den Verbindungsstellen zwischen Schaft und Nabe, wo Grünsandformen am anfälligsten für thermische Risse in der Formoberfläche sind.
- Gleichmäßigere Abschnittsverfestigungam großen Ende, weil die Form unter ferostatischem Druck nicht nachgibt – ein direkter Beitrag zur verringerten Schrumpfporosität im am stärksten beanspruchten Bereich des Stabes.

Hierbei handelt es sich nicht um einen Kostenanspruch. Harzsand ist pro Form langsamer als grüner Sand. Sie wird spezifiziert, weil die ermüdungskritische Geometrie die Dimensions- und Oberflächenvariabilität, die eine weichere Form bei Abschnittsänderungen mit sich bringt, nicht tolerieren kann.
Bearbeitungsschnittstelle
Ein Harz-Sand-Rutenguss ist keine fertige Rute. Die Bohrung am kleinen Ende, die Bohrung am großen Ende und beide Flächen sind bearbeitet; Je nach Zeichnung können die I-Trägerflanken im Gusszustand bleiben oder einen Nachschnitt erhalten.
Die Grenze zwischen Guss und Bearbeitung muss bei RFQ und nicht bei PPAP festgelegt werden. Speziell:
- Datumsschema:welche Oberflächen im Gusszustand die Bearbeitungsbezüge festlegen und ob diese Oberflächen über ausreichendes Material und Stabilität verfügen, um den Bezug über das gesamte Los hinweg zu halten.
- Große Bohrung und kleine Bohrung:Durchmessertoleranz, Rundheit und Oberflächengüte werden durch Bohren/Honen erreicht, aber die Rohteilverteilung im Gusszustand bestimmt, ob die Bohrung bei minimalem Materialzustand sauber wird.
- Mitte-zu-Mitte-Abstand:Dieses Maß ist eine Kombination aus Musterschrumpfung und Bearbeitungsort. Es ist die Einzeldimension, die am empfindlichsten auf die Stabilität des Harz-Sand-Prozesses reagiert, und sollte das erste Element im ISIR sein.
- Gewichtstoleranz:Das Stangengewicht beeinflusst die Motorbalance. In der Zeichnung kann ein Gewichtsfenster angegeben werden. Die Gewichtsvariation im Gusszustand plus Bearbeitungszuschlag der Gießerei muss in der Lage sein, diese ohne 100-prozentige Gewichtssortierung zu erfüllen.
Wenn in der Zeichnung die Grenze zwischen Guss und Bearbeitung nicht explizit angegeben ist, ist dies die erste technische Frage, die vor der Angebotserstellung geklärt werden muss.
Ermüdung und strukturelle Validierung: Was eine Rutenseite zeigen sollte
Eine Pleuelstange ist ein sicherheitskritisches Bauteil. Die Zugfestigkeit allein reicht nicht aus. Eine Lieferantenseite, die bei „Größer als oder gleich 450 MPa“ stoppt, hat sich nicht mit dem Fehlermodus befasst.
Was ein Käufer von einem Rutenprogramm erwarten kann:
- Ermüdungstestdaten an einer repräsentativen Stabgeometrie mit Angabe der Prüfstandkonfiguration, des Lastverhältnisses und des Ausfallkriteriums. Eine generische Materialermüdungskurve ist kein Ersatz für einen Test auf Komponentenebene.
- Härtequerschnitt über den Abschnitt – vom kleinen Ende zum großen Ende – als Proxy für die Gleichmäßigkeit der Matrix und die Konsistenz der Abkühlgeschwindigkeit zwischen den Abschnitten.
- Mikrostruktur am Abschnittsübergang, nicht nur am Prüfstab. Die Graphitmorphologie in der Verbindung zwischen Nabe und Schaft ist der Ausgangspunkt für einen Ermüdungsriss.
- Abmessungsfähigkeit (Cpk) für Mittenabstand und Bohrungsdurchmesser aus der Serienproduktion, nicht aus einer einzigen Erstartikelstudie.
- PPAP Level 3-Paket mit PFMEA speziell für die Stabteilenummer. Eine PFMEA für einen generischen „Guss aus duktilem Gusseisen“ erfüllt nicht die Anforderung an einen ermüdungskritischen Stab; Die besorgniserregenden Versagensarten – Schrumpfung am großen Ende, Verschlechterung der Knötchenbildung an dünnen Abschnitten, Sandeinschluss am I-Träger – müssen in der PFMEA mit den entsprechenden Kontrollplanmaßnahmen aufgeführt sein.
Für deutsche und nordamerikanische Programme
EN 1563 · VDA 6.3
Geben Sie bei der Angebotsanfrage die Bezeichnung EN-GJS-450-10 / GGG45 an. Das Materialzertifikat, das Wärmebehandlungsprotokoll und die Prüfstabdokumentation werden nach EN 1563 ausgestellt, mit Zugprüfung an separat gegossenen Prüfstäben gemäß Zeichnung oder DIN-Vorgabe.
Wenn das Programm VDA 6.3-Prozessauditnachweise oder eine kundenspezifische Anforderungs-Flow-Down-Matrix erfordert, geben Sie dies beim Angebot an; Die CSR-Matrix ist von Anfang an in den Kontrollplan integriert und wird nicht bei PPAP hinzugefügt.
ASTM A536 · HTS-Klassifizierung
Geben Sie ASTM A536 65-45-12 und die entsprechende HTS-Klassifizierung an. Pleuel für Selbstzündungsmotoren fallen unter HTS 8409.99.99; Fremdzündstäbe unter 8409.91.92.
Das Materialzertifikat wird gemäß ASTM A536 ausgestellt, wobei die Dehnung auf mindestens 12 % von 65-45-12 statt auf 10 % von QT450-10 angegeben wird. Wenn die Zeichnung des Endkunden eine bestimmte ASTM-Zusatzanforderung erfordert, geben Sie dies bei der Angebotsanfrage an.
Was man für ein Rutenangebot einsenden soll, ist keine Vermutung
Eine QT450-Pleuelstange kann nicht aus „Pleuelstange, QT450, Harzsand“ zitiert werden. Die folgenden Variablen steuern die Prozessroute, die Werkzeuge und die Bewertung des Ermüdungsrisikos.
2D-Zeichnung mit Revisionsstatus (PDF), die das Guss-zu-Bearbeitungs-Grenz- und Bezugsschema zeigt.
STEP-Modell, falls verfügbar.
Materialbezeichnung pro Zielmarkt: EN-GJS-450-10 / GGG45, ASTM A536 65-45-12 oder QT450-10 - und ob in der Zeichnung eine Wärmebehandlungsbedingung angegeben ist.
Bearbeitungsumfang: Welche Oberflächen werden bearbeitet, Bohrungstoleranzen, Mitte-zu-Mitte-Toleranz und Gewichtsfenster.
NDT- und Ermüdungsvalidierungsanforderungen: UT/RT-Abschnitt und -Häufigkeit, Akzeptanzkriterium für Ermüdungstests, sofern das Programm eines definiert.
Jahresvolumen und Probenmenge.
PPAP-Level und CSR-Anforderungen (VDA 6.3, kundenspezifische Matrix, ISIR-Format).
Zielland und Incoterm, sodass das Materialzertifikat und das Dokumentationspaket ab der ersten Lieferung nach dem richtigen Standard ausgestellt werden.
Beliebte label: qt450 Motorpleuel aus duktilem Gusseisen, hergestellt durch Harzsandguss, China qt450 Motorpleuel aus duktilem Guss, hergestellt durch Harzsandguss, Hersteller, Zulieferer, Fabrik, Verschleißfeste Auskleidungsplatte für Kugelmühlen, Kesselstücke, Gussteil aus legiertem Stahl, Kieselsol-Feinguss, Edelstahlgussteile, Stahlgussteile